Ligne de moussage PU pour la production de caisses isothermes
Une analyse étape par étape du processus de production de caisses isothermes, la liste des équipements et des budgets, la planification de la capacité et du retour sur investissement, ainsi que les cinq erreurs typiques d'un premier lancement.
La production de caisses isothermes est un processus par lots en 5 étapes (préparation des coques → assemblage du moule → injection PU → durcissement/démoulage → découpe et assemblage). Une ligne de démarrage (1 machine, 4 moules) coûte 80 K-180 K USD et produit 50-100 caisses/jour ; une ligne à haut volume (carrousel + machine haute pression) coûte 300 K-650 K USD pour 500-2 000 caisses/jour. Le retour sur investissement est généralement de 12 à 30 mois selon l'échelle.
Pourquoi la fabrication de caisses isothermes est en plein essor en 2025-2026
Le marché mondial des conteneurs d'expédition isothermes devrait atteindre 14,2 milliards USD d'ici 2028, avec une croissance annuelle de 9,4 %. Trois forces stimulent la demande simultanément :
- Chaîne du froid pharmaceutique — Les vaccins à ARNm, les biologiques et les thérapies cellulaires nécessitent un transport à 2-8 °C ou −20 °C. L'OMS estime que 50 % des vaccins sont gaspillés dans les pays en développement à cause de chaînes du froid rompues. Chaque nouveau centre de distribution a besoin de milliers de caisses isothermes par an.
- Commerce électronique de produits frais — La pénétration des courses en ligne en Asie du Sud-Est a augmenté de 38 % en 2025. Chaque livraison nécessite un conteneur isotherme réutilisable ou à usage unique pour maintenir la température sur le dernier kilomètre.
- Expansion de la chaîne du froid industrielle — Les nouvelles installations de stockage frigorifique en Afrique, au Moyen-Orient et en Amérique latine nécessitent des caisses isothermes pour les transferts inter-sites, le transport d'échantillons et la protection des équipements.
Pour les fabricants produisant déjà des réfrigérateurs ou des panneaux de chambre froide, une ligne de production de caisses isothermes partage 80 % de la chaîne d'approvisionnement : les machines de moussage PU, les matières premières et l'équipement de test qualité sont identiques.
Le processus de production de caisses isothermes en 5 étapes
Contrairement aux lignes de panneaux continues, la production de caisses isothermes est un processus par lots construit autour de moules et de cycles de moussage discrets :
- Préparation des coques — Les coques intérieure et extérieure (HDPE, ABS, acier inoxydable ou PE rotomoulé) sont placées dans le dispositif de moussage. L'épaisseur de la coque varie de 2 à 5 mm selon l'application et les exigences de réutilisation.
- Assemblage et serrage du moule — Les coques sont positionnées à l'intérieur d'un gabarit de moussage qui maintient l'écart exact de la paroi (30-80 mm). Une pression de serrage adéquate évite les fuites de mousse et garantit une épaisseur de paroi uniforme. Un gabarit bien conçu comprend des canaux de ventilation pour l'air déplacé.
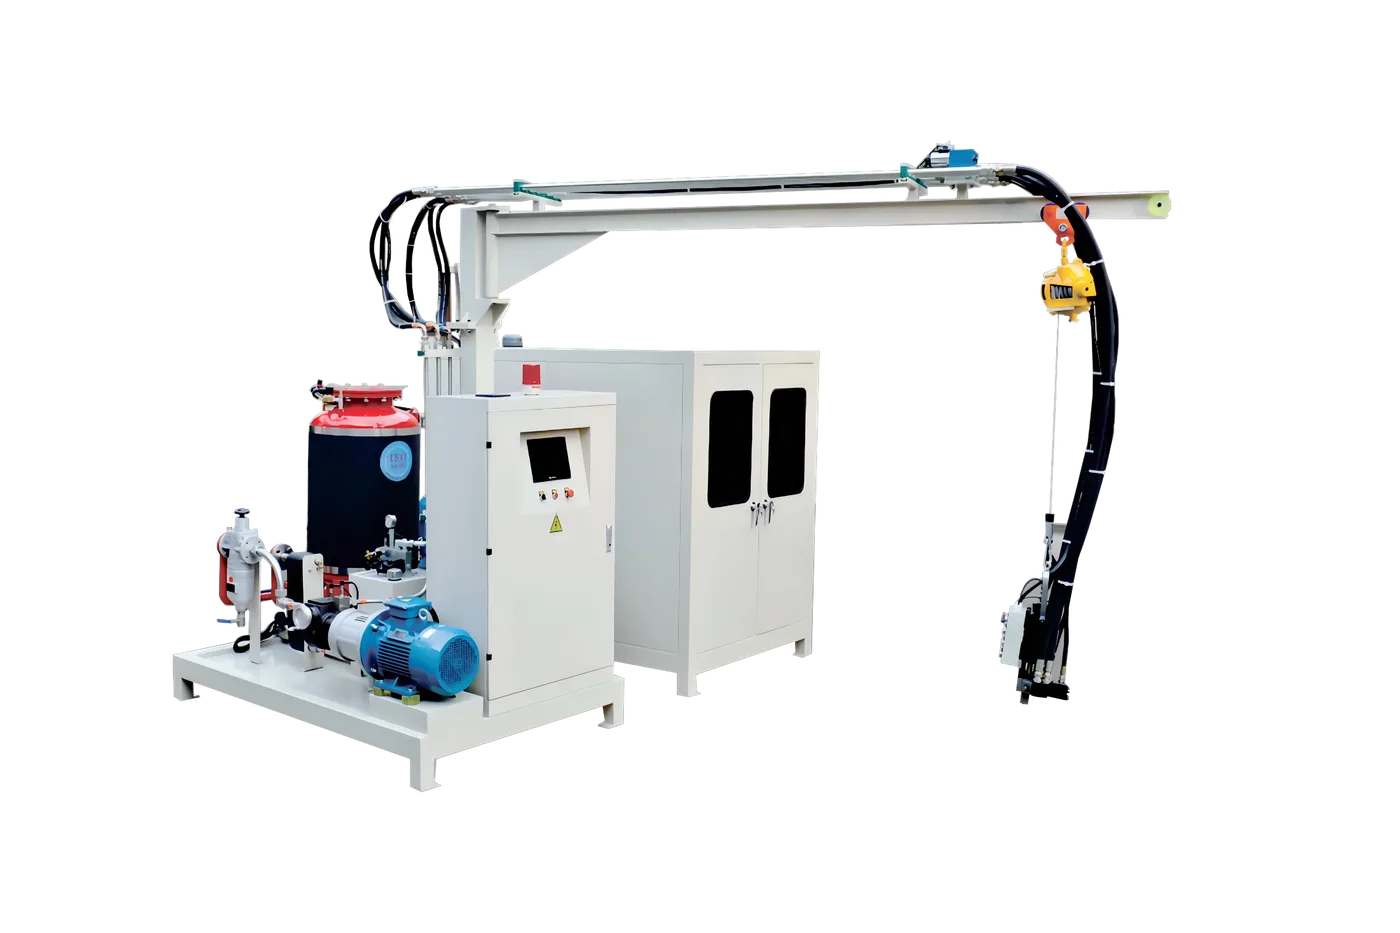
- Injection de moussage PU — Une machine de moussage PU basse pression (pour des volumes inférieurs à 500 caisses/jour) ou une machine haute pression (pour 500+ caisses/jour) injecte le mélange polyol-isocyanate. Le poids d'injection est calculé à partir du volume de la cavité × la densité cible (typiquement 38-45 kg/m³ pour les caisses de chaîne du froid). Un taux de surremplissage de 10-15 % compense les coins de la cavité et les pertes de ventilation.
- Durcissement et démoulage — La mousse durcit dans le moule pendant 5-8 minutes à température ambiante (aucune bande chauffée nécessaire — contrairement aux lignes de panneaux). Démouler trop tôt provoque un effondrement de surface ; trop tard gaspille du temps de cycle. Un système PU bien formulé avec des temps de crème/gel/hors-poisse optimisés est essentiel pour atteindre le cycle cible.
- Ébavurage, contrôle qualité et assemblage — La bavure de mousse est retirée des trous de coulée et des bords. Chaque caisse subit un test de performance thermique (temps de maintien de la température à la °C cible avec une charge de glace standard) et un contrôle dimensionnel. Les couvercles, joints, bouchons de vidange et poignées sont assemblés.
Liste d'équipement et spécifications
| Équipement | Spécification | Budget (USD) |
|---|---|---|
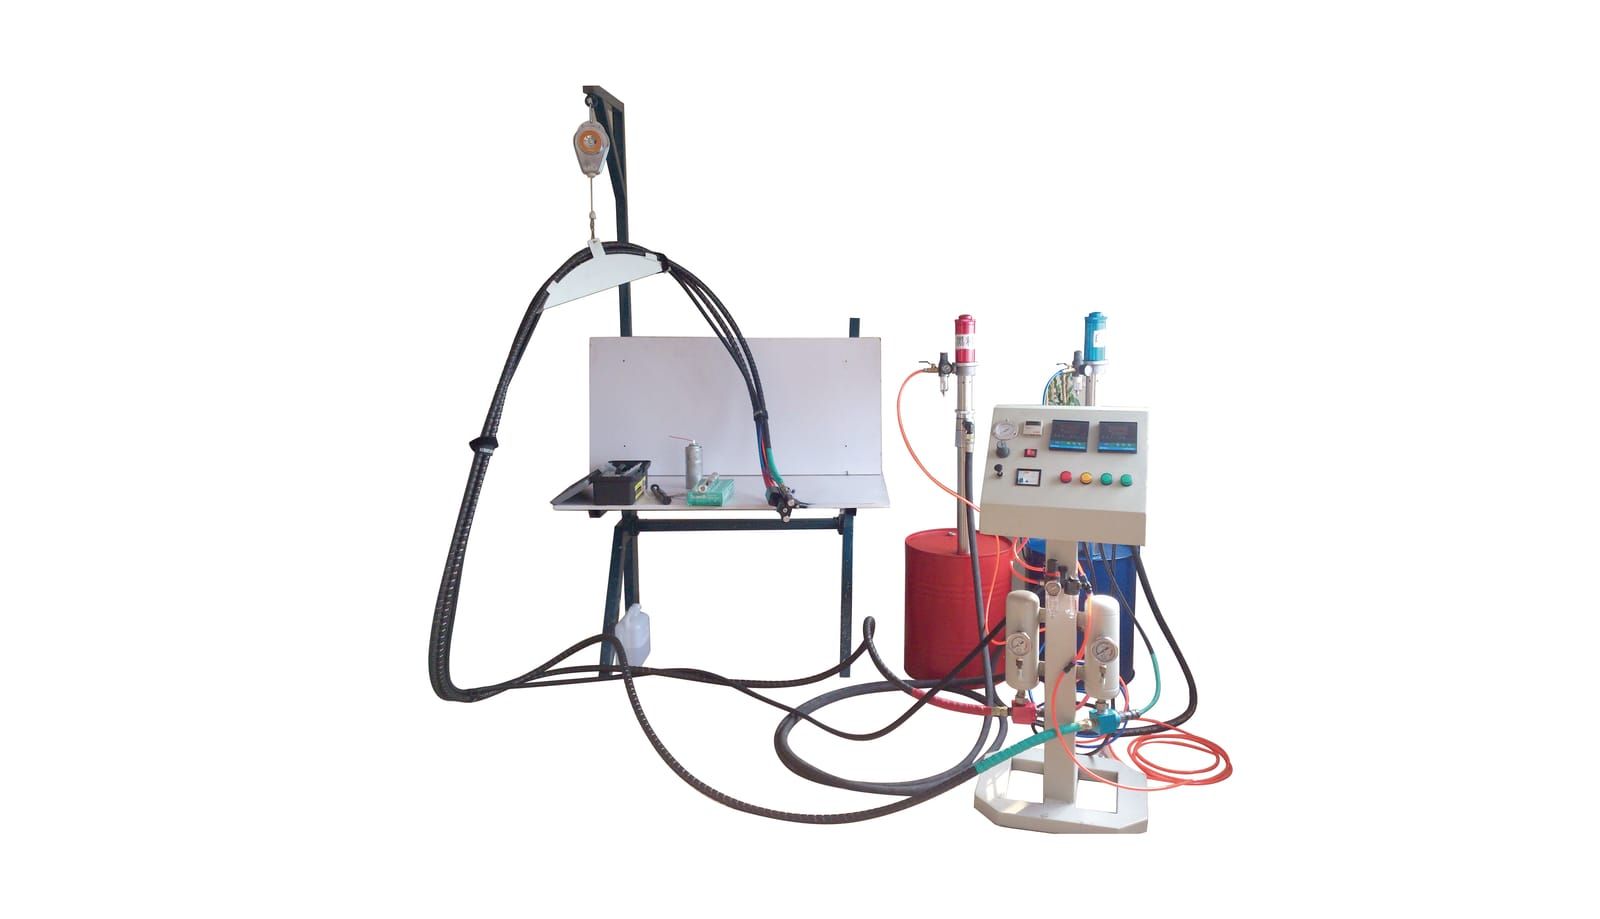
| Machine de moussage PU (basse pression) | 10-30 bar, 2-4 composants, débit 50-200 g/s | 15 000-40 000 |
| Machine de moussage PU (haute pression) | 100-200 bar, 2 composants, débit 200-600 g/s | 80 000-250 000 |
| Gabarits/moules de moussage (par référence) | Aluminium ou acier, usinage CNC | 3 000-15 000 chacun |
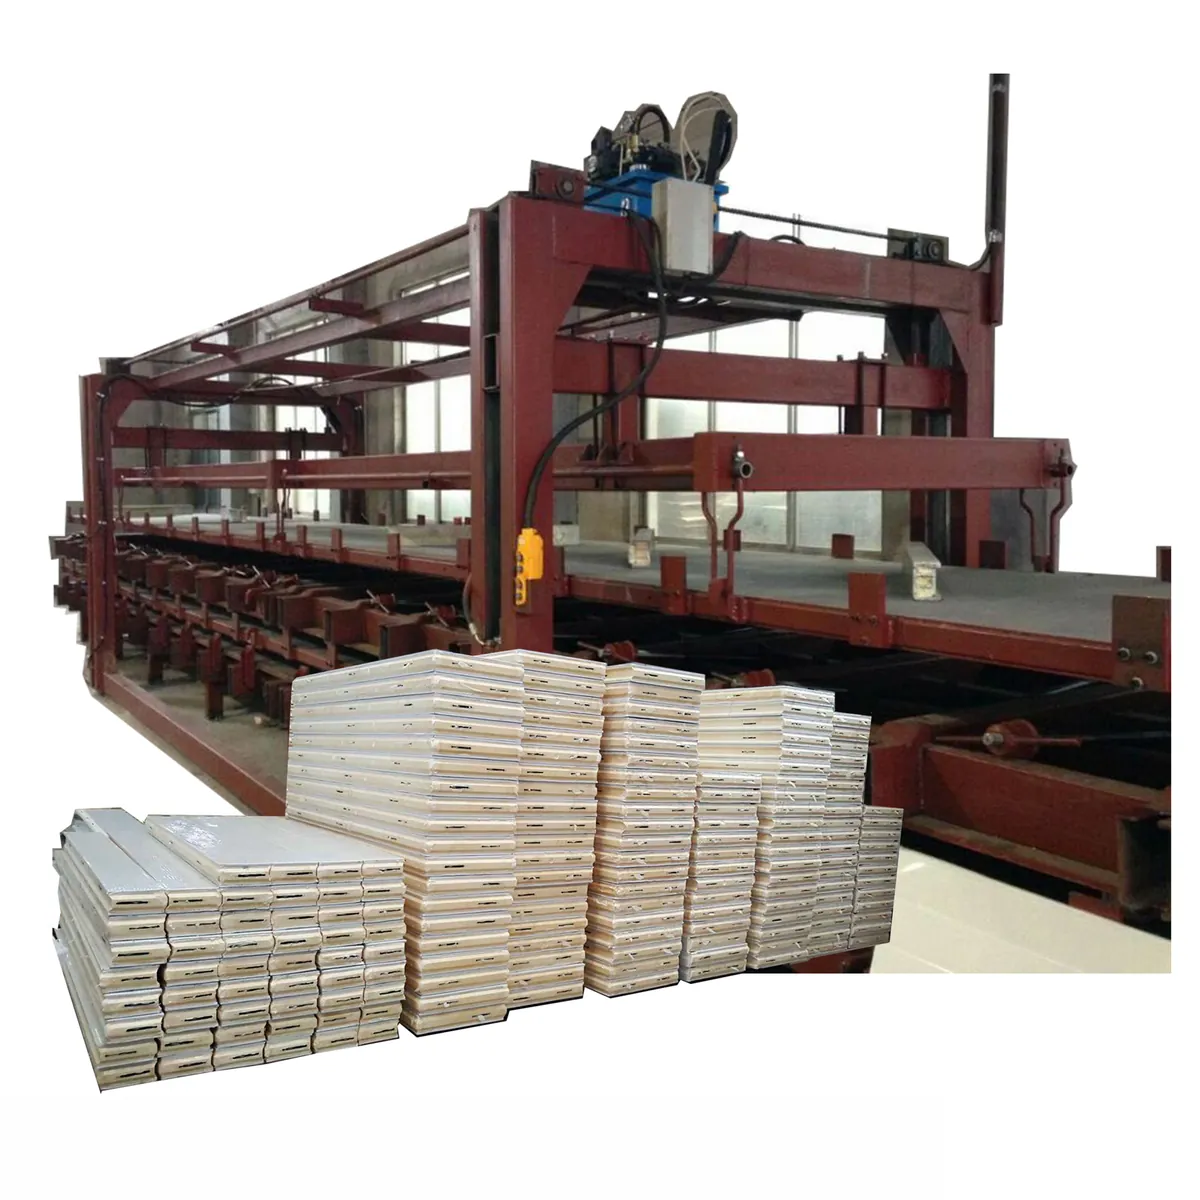
| Carrousel de moussage rotatif (en option) | 6-12 postes, 2-4 cycles/heure | 50 000-120 000 |
| Poste d'ébavurage | Défonceuse pneumatique + extraction de poussière | 5 000-15 000 |
| Chambre de test thermique | De −30 à +60 °C, enregistrement de données | 8 000-25 000 |
| Total (démarrage bas volume) | 50-200 caisses/jour | 80 000-180 000 |
| Total (haut volume) | 500-2 000 caisses/jour | 300 000-650 000 |
La plus grande variable de coût individuelle est le choix entre une machine de moussage haute ou basse pression. Pour les caisses de qualité médicale nécessitant une uniformité de cellule inférieure à 0,3 mm de variation, la haute pression est obligatoire. Pour les caisses standard de livraison alimentaire, la basse pression offre une qualité acceptable pour un coût de machine inférieur de 60 à 70 %.
Planification de la capacité et calendrier de ROI
Une usine typique de caisses isothermes atteint le seuil de rentabilité en 18-30 mois, selon la gamme de produits et le prix de vente :
| Échelle | Production journalière | Revenu/an (est.) | Retour |
|---|---|---|---|
| Démarrage (1 machine, 4 moules) | 50-100 caisses | 400K-800K USD | 18-24 mois |
| Échelle moyenne (carrousel + machine HP) | 300-500 caisses | 2M-4M USD | 12-18 mois |
| Haut volume (2 lignes, automatisé) | 1 000-2 000 caisses | 6M-12M USD | 24-30 mois |
Hypothèses : prix de vente moyen 25-80 USD/caisse (selon la taille et la spécification), marge brute de 60 %, 250 jours ouvrés/an.
5 erreurs commises par les fabricants novices de caisses isothermes
- Sous-spécifier la densité de la mousse — utiliser une mousse de 32 kg/m³ pour économiser sur le coût des matériaux, puis échouer aux tests de temps de maintien thermique. Pour les caisses de chaîne du froid, ne descendez jamais en dessous de 38 kg/m³ à moins que votre système PU n'ait un facteur K vérifié (ASTM C518) ≤ 0,020 à cette densité.
- Sauter le calcul du surremplissage — injecter le volume exact de la cavité entraîne des vides dans les coins et autour des inserts. Calculez toujours avec un surremplissage de 10-15 %.
- Choisir le mauvais matériau de coque — le HDPE est bon marché mais se fissure à −40 °C. Pour les applications de surgélation, utilisez de l'ABS ou du LLDPE rotomoulé avec une résistance aux chocs à basse température confirmée.
- Ignorer la ventilation du moule — l'air emprisonné provoque des défauts de surface et une variation de densité. Chaque gabarit a besoin d'au moins 4 canaux de ventilation (2 mm de diamètre minimum) positionnés aux points les plus hauts de la cavité.
- Absence d'optimisation du temps de cycle — démouler à un temps fixe de 10 minutes quelle que soit la température ambiante. En été (30+ °C), le durcissement s'accélère — vous pouvez démouler en toute sécurité à 5-6 minutes. En hiver, il peut falloir 8-9 minutes. Surveillez la température de surface de la mousse, pas seulement l'horloge.
Questions fréquemment posées
Quel est l'investissement minimum pour démarrer la production de caisses isothermes ?
Une ligne de démarrage avec 1 machine de moussage PU basse pression et 4 gabarits de moussage coûte 80 000-180 000 USD et produit 50-100 caisses par jour. Ceci convient aux fournisseurs régionaux de chaîne du froid médicale/alimentaire.
Puis-je utiliser la même machine de moussage PU pour les caisses isothermes et les caissons de réfrigérateur ?
Oui. Les deux applications utilisent la même machine de moussage — seuls le moule/gabarit et le programme de poids d'injection diffèrent. De nombreux clients UREXCEED font fonctionner des caisses isothermes sur la même machine haute pression qui mousse leurs caissons de réfrigérateur, en basculant entre les programmes de produits.
Quelle densité de mousse PU est recommandée pour les caisses médicales de chaîne du froid ?
Les caisses médicales de chaîne du froid nécessitent généralement une mousse PU rigide de 40-45 kg/m³ pour atteindre un temps de maintien de température de 72+ heures (2-8 °C) avec des packs de matériau à changement de phase. Les caisses standard de livraison alimentaire peuvent utiliser 38 kg/m³.
Combien de temps faut-il pour mettre en place une ligne de production de caisses isothermes ?
De la commande à la première production : 8-12 semaines pour une ligne de démarrage (livraison de la machine + fabrication du gabarit + installation + essais). Les lignes carrousel à haut volume prennent 14-20 semaines, y compris le FAT et la formation des opérateurs.
Quelles certifications les caisses isothermes nécessitent-elles pour un usage pharmaceutique ?
Les caisses de chaîne du froid pharmaceutique doivent respecter la norme ISTA 7D (qualification de performance thermique), les directives GDP (bonnes pratiques de distribution), et nécessitent souvent des rapports de cartographie de température validés. Les matériaux en contact avec les produits doivent être conformes à la FDA 21 CFR ou à l'UE 10/2011.
Démarrez avec UREXCEED
Que vous ajoutiez une capacité de caisses isothermes à une ligne de réfrigérateurs existante ou que vous construisiez une usine d'emballage de chaîne du froid dédiée à partir de zéro, nous livrons le pack d'équipement complet : machines de moussage, gabarits sur mesure, systèmes de matière première PU, et support de mise en service sur site.
Demandez un devis — indiquez-nous les dimensions cibles de votre caisse, la production journalière et l'application d'utilisation finale, et notre équipe d'ingénierie vous renverra une proposition sur mesure sous 48 heures.
Produits mentionnés dans cet article
Prêt à planifier votre projet frigorifique ?
Indiquez-nous votre objectif de production et votre gamme de produits — notre équipe répond avec un plan de capacité et un devis sous trois jours ouvrés.
Demander un devis techniqueArticles associés
Cold Room Panel Manufacturers in the UAE: Why "Civil Defence Approved" Is Not One Question
In the UAE, a panel's paperwork has to satisfy a federal code, a product certification scheme, and an emirate-level listing — and Abu Dhabi has just formalised 54 local amendments of its own. A brochure line reading "Civil Defence approved" answers none of those three. Here is what to ask instead, why a European supplier's fire pack is the wrong currency here, and what a 45°C ambient does to the thickness you thought you needed.
Converting a Refrigerator Foaming Line to Cyclopentane: Retrofit vs New Machine, Cost and Timeline
Switching from HFC-245fa to cyclopentane is an equipment and safety-infrastructure project, not a raw-material swap. Here's how to decide between retrofitting an existing foaming machine and buying a new cyclopentane-ready one, what the safety infrastructure actually costs, and a realistic project timeline.
Freezer Mould Selection Guide: Chest vs Upright vs Display Cabinet
A freezer mould is not one product — chest (horizontal), upright and display (island / glass-door) freezers each need a different mould geometry, clamping load and cure schedule. This guide picks the right freezer mould family by cabinet size, volume and operating temperature.