Линия ППУ-вспенивания для производства теплоизоляционных боксов
Пошаговый разбор процесса производства теплоизоляционных боксов, список оборудования и бюджетов, планирование мощности и окупаемости, а также пять типичных ошибок первого запуска.
Производство теплоизоляционных боксов — партионный процесс из 5 шагов (подготовка оболочек → сборка формы → впрыск ППУ → отверждение/распалубка → обрезка и сборка). Стартовая линия (1 машина, 4 формы) стоит 80–180 тыс. USD и выпускает 50–100 боксов/день; высокообъёмная линия (карусель + машина высокого давления) — 300–650 тыс. USD при 500–2000 боксов/день. Окупаемость обычно 12–30 месяцев в зависимости от масштаба.
Почему производство теплоизоляционных боксов переживает бум в 2025–2026 годах
Ожидается, что глобальный рынок теплоизолированных транспортировочных контейнеров достигнет 14,2 млрд USD к 2028 году при среднегодовом темпе роста 9,4%. Три силы одновременно стимулируют спрос:
- Фармацевтическая холодовая цепь — мРНК-вакцины, биопрепараты и клеточная терапия требуют транспортировки при 2–8 °C или −20 °C. По оценкам ВОЗ, 50% вакцин в развивающихся странах теряются из-за нарушения холодовой цепи. Каждому новому распределительному центру нужны тысячи теплоизоляционных боксов в год.
- Электронная коммерция свежих продуктов — проникновение онлайн-продуктовых магазинов в Юго-Восточной Азии выросло на 38% в 2025 году. Каждая доставка требует многоразового или одноразового теплоизолированного контейнера для поддержания температуры на последнем этапе.
- Расширение промышленной холодовой цепи — новые объекты холодильного хранения в Африке, на Ближнем Востоке и в Латинской Америке требуют теплоизоляционных боксов для межобъектных перевозок, транспортировки образцов и защиты оборудования.
Для производителей, уже выпускающих холодильники или панели холодильных камер, линия производства теплоизоляционных боксов на 80% совпадает по цепочке поставок: ППУ-машины, сырьё и испытательное оборудование идентичны.
Пятиэтапный процесс производства теплоизоляционных боксов
В отличие от непрерывных линий панелей, производство теплоизоляционных боксов — партионный процесс, построенный вокруг форм и дискретных циклов вспенивания:
- Подготовка оболочек — внутренние и наружные оболочки (HDPE, ABS, нержавеющая сталь или ротоформованный PE) размещаются в форме для вспенивания. Толщина оболочки составляет 2–5 мм в зависимости от применения и требований к многоразовому использованию.
- Сборка формы и зажим — оболочки позиционируются внутри вспенивающего кондуктора, поддерживающего точный зазор стенки (30–80 мм). Правильное усилие зажима предотвращает утечку пены и обеспечивает равномерную толщину стенки. Хорошо спроектированный кондуктор включает вентиляционные каналы для вытесняемого воздуха.
- Впрыск ППУ — ППУ-машина низкого давления (для объёмов ниже 500 боксов/день) или машина высокого давления (для 500+ боксов/день) впрыскивает смесь полиола и изоцианата. Доза впрыска рассчитывается из объёма полости × целевая плотность (обычно 38–45 кг/м³ для боксов холодовой цепи). Коэффициент перезаливки 10–15% компенсирует углы полости и потери на вентиляцию.
- Отверждение и распалубка — пена отверждается в форме 5–8 минут при комнатной температуре (нагреваемая лента не требуется — в отличие от линий панелей). Слишком ранняя распалубка вызывает коллапс поверхности; слишком поздняя — тратит время цикла. Хорошо составленная система ППУ с оптимизированными временами старта/гелеобразования/отлипа критична для достижения целевого цикла.
- Обрезка, контроль качества и сборка — облой пены обрезается с заливочных отверстий и краёв. Каждый бокс проходит испытание теплотехнических характеристик (время удержания температуры при целевой °C со стандартной ледяной нагрузкой) и проверку размеров. Собираются крышки, прокладки, сливные пробки и ручки.
Список оборудования и спецификации
| Оборудование | Спецификация | Бюджет (USD) |
|---|---|---|
| ППУ-машина (низкое давление) | 10–30 бар, 2–4 компонента, производительность 50–200 г/с | 15 000–40 000 |
| ППУ-машина (высокое давление) | 100–200 бар, 2 компонента, производительность 200–600 г/с | 80 000–250 000 |
| Вспенивающие кондукторы/формы (на артикул) | Алюминий или сталь, ЧПУ-обработка | 3000–15 000 за штуку |
| Роторная вспенивающая карусель (опционально) | 6–12 станций, 2–4 цикла/час | 50 000–120 000 |
| Станция обрезки | Пневматический фрезер + пылеудаление | 5000–15 000 |
| Камера термоиспытаний | От −30 до +60 °C, регистрация данных | 8000–25 000 |
| Итого (стартовая линия малого объёма) | 50–200 боксов/день | 80 000–180 000 |
| Итого (высокий объём) | 500–2000 боксов/день | 300 000–650 000 |
Крупнейшая переменная затрат — выбор между машиной высокого или низкого давления. Для боксов медицинского класса, требующих однородности ячеек с отклонением менее 0,3 мм, высокое давление обязательно. Для стандартных боксов доставки еды низкое давление обеспечивает приемлемое качество при на 60–70% более низкой стоимости машины.
Планирование мощности и график окупаемости
Типичный завод теплоизоляционных боксов достигает окупаемости в течение 18–30 месяцев, в зависимости от ассортимента продукции и цены продажи:
| Масштаб | Суточный выпуск | Выручка/год (оценка) | Окупаемость |
|---|---|---|---|
| Стартовый (1 машина, 4 формы) | 50–100 боксов | 400–800 тыс. USD | 18–24 месяца |
| Средний масштаб (карусель + машина ВД) | 300–500 боксов | 2–4 млн USD | 12–18 месяцев |
| Высокий объём (2 линии, автоматизация) | 1000–2000 боксов | 6–12 млн USD | 24–30 месяцев |
Допущения: средняя цена продажи 25–80 USD/бокс (в зависимости от размера и спецификации), валовая маржа 60%, 250 рабочих дней в году.
5 ошибок начинающих производителей теплоизоляционных боксов
- Занижение плотности пены — использование пены 32 кг/м³ для экономии материала с последующим провалом тестов на время удержания температуры. Для боксов холодовой цепи никогда не опускайтесь ниже 38 кг/м³, если ваша система ППУ не имеет подтверждённого K-фактора (ASTM C518) ≤ 0,020 при этой плотности.
- Пропуск расчёта перезаливки — впрыск точного объёма полости приводит к пустотам по углам и вокруг вставок. Всегда рассчитывайте с перезаливкой 10–15%.
- Выбор неверного материала оболочки — HDPE дёшев, но трескается при −40 °C. Для глубокой заморозки используйте ABS или ротоформованный LLDPE с подтверждённым рейтингом ударопрочности при низких температурах.
- Игнорирование вентиляции формы — захваченный воздух вызывает поверхностные дефекты и колебания плотности. Каждый кондуктор нуждается минимум в 4 вентиляционных каналах (минимум 2 мм в диаметре), расположенных в наивысших точках полости.
- Отсутствие оптимизации времени цикла — распалубка на фиксированных 10 минутах независимо от температуры окружающей среды. Летом (30+ °C) отверждение ускоряется — можно безопасно распалубливать через 5–6 минут. Зимой может потребоваться 8–9 минут. Отслеживайте температуру поверхности пены, а не только часы.
Часто задаваемые вопросы
Какие минимальные инвестиции нужны для начала производства теплоизоляционных боксов?
Стартовая линия с 1 ППУ-машиной низкого давления и 4 вспенивающими формами стоит 80 000–180 000 USD и выпускает 50–100 боксов в день. Это подходит для региональных поставщиков медицинской/пищевой холодовой цепи.
Можно ли использовать одну и ту же ППУ-машину для теплоизоляционных боксов и корпусов холодильников?
Да. Оба применения используют одну и ту же вспенивающую машину — различается только форма/кондуктор и программа дозы впрыска. Многие клиенты UREXCEED производят теплоизоляционные боксы на той же машине высокого давления, что вспенивает корпуса их холодильников, переключаясь между программами продукции.
Какая плотность ППУ-пены рекомендуется для медицинских боксов холодовой цепи?
Медицинские боксы холодовой цепи обычно требуют жёсткой ППУ-пены плотностью 40–45 кг/м³ для достижения времени удержания температуры 72+ часа (2–8 °C) с пакетами фазопереходного материала. Стандартные боксы доставки еды могут использовать 38 кг/м³.
Сколько времени занимает настройка линии производства теплоизоляционных боксов?
От заказа до первого производства: 8–12 недель для стартовой линии (поставка машины + изготовление форм + монтаж + пробные запуски). Высокообъёмные карусельные линии занимают 14–20 недель, включая FAT и обучение операторов.
Какие сертификации нужны теплоизоляционным боксам для фармацевтического применения?
Фармацевтические боксы холодовой цепи должны соответствовать ISTA 7D (квалификация теплотехнических характеристик), рекомендациям GDP (надлежащая практика дистрибуции) и часто требуют подтверждённых отчётов о картировании температуры. Материалы, контактирующие с продукцией, должны соответствовать FDA 21 CFR или EU 10/2011.
Начните работу с UREXCEED
Расширяете ли вы мощность по теплоизоляционным боксам на существующей линии холодильников или строите выделенный завод упаковки холодовой цепи с нуля, мы поставляем полный пакет оборудования: вспенивающие машины, индивидуальные формы, системы ППУ-сырья и поддержку пусконаладки на объекте.
Запросите коммерческое предложение — сообщите нам целевые размеры бокса, суточный выпуск и область конечного применения, и наша инженерная команда вернёт индивидуальное предложение в течение 48 часов.
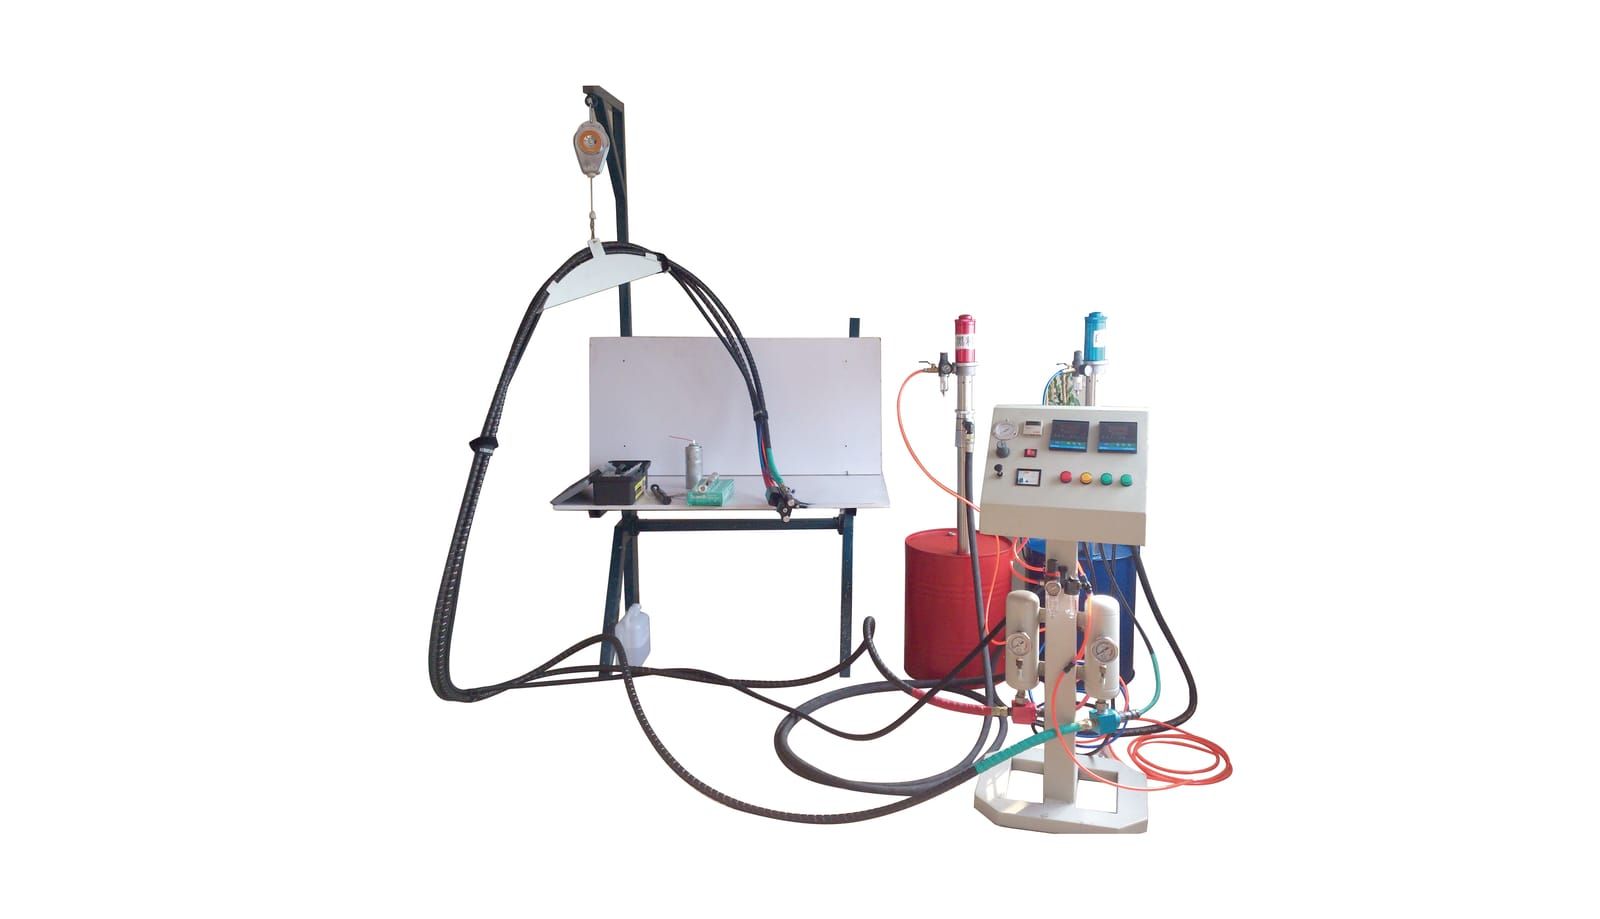
Продукты, упомянутые в статье
Готовы спланировать холодильный проект?
Поделитесь целевым объёмом и номенклатурой — наша инженерная команда ответит с планом мощности и коммерческим предложением в течение трёх рабочих дней.
Запросить инженерное предложениеПохожие статьи
Cold Room Panel Manufacturers in the UAE: Why "Civil Defence Approved" Is Not One Question
In the UAE, a panel's paperwork has to satisfy a federal code, a product certification scheme, and an emirate-level listing — and Abu Dhabi has just formalised 54 local amendments of its own. A brochure line reading "Civil Defence approved" answers none of those three. Here is what to ask instead, why a European supplier's fire pack is the wrong currency here, and what a 45°C ambient does to the thickness you thought you needed.
Converting a Refrigerator Foaming Line to Cyclopentane: Retrofit vs New Machine, Cost and Timeline
Switching from HFC-245fa to cyclopentane is an equipment and safety-infrastructure project, not a raw-material swap. Here's how to decide between retrofitting an existing foaming machine and buying a new cyclopentane-ready one, what the safety infrastructure actually costs, and a realistic project timeline.
Freezer Mould Selection Guide: Chest vs Upright vs Display Cabinet
A freezer mould is not one product — chest (horizontal), upright and display (island / glass-door) freezers each need a different mould geometry, clamping load and cure schedule. This guide picks the right freezer mould family by cabinet size, volume and operating temperature.