Línea de espumado PU para la producción de cajas aislantes
Un desglose paso a paso del proceso de producción de cajas aislantes, la lista de equipos y presupuestos, la planificación de capacidad y retorno de inversión, y los cinco errores típicos de un primer lanzamiento.
La producción de cajas aislantes es un proceso por lotes de 5 pasos (preparación de carcasas → montaje del molde → inyección de PU → curado/desmoldeo → recorte y ensamblaje). Una línea inicial (1 máquina, 4 moldes) cuesta USD 80K-180K y produce 50-100 cajas/día; una línea de alto volumen (carrusel + máquina de alta presión) cuesta USD 300K-650K a 500-2.000 cajas/día. El retorno de inversión suele ser de 12-30 meses según la escala.
Por qué la fabricación de cajas aislantes está en auge en 2025-2026
Se proyecta que el mercado global de contenedores de envío aislados alcance USD 14,2 mil millones para 2028, creciendo a una CAGR del 9,4%. Tres fuerzas impulsan la demanda simultáneamente:
- Cadena de frío farmacéutica — Las vacunas de ARNm, biológicos y terapias celulares requieren transporte a 2-8 °C o −20 °C. La OMS estima que el 50% de las vacunas se desperdician en países en desarrollo debido a cadenas de frío rotas. Cada nuevo centro de distribución necesita miles de cajas aislantes al año.
- Comercio electrónico de alimentos frescos — La penetración de compras de comestibles en línea en el sudeste asiático creció un 38% en 2025. Cada entrega necesita un contenedor aislado reutilizable o de un solo uso para mantener la temperatura en la última milla.
- Expansión de la cadena de frío industrial — Las nuevas instalaciones de almacenamiento en frío en África, Oriente Medio y América Latina requieren cajas aislantes para transferencias entre instalaciones, transporte de muestras y protección de equipos.
Para los fabricantes que ya producen refrigeradores o paneles de almacenamiento en frío, una línea de producción de cajas aislantes comparte el 80% de la cadena de suministro: las máquinas de espumado PU, las materias primas y el equipo de prueba de calidad son idénticos.
El proceso de producción de cajas aislantes en 5 pasos
A diferencia de las líneas continuas de paneles, la producción de cajas aislantes es un proceso por lotes construido alrededor de moldes y ciclos de espumado discretos:
- Preparación de la carcasa — Las carcasas interior y exterior (HDPE, ABS, acero inoxidable o PE rotomoldeado) se colocan en el dispositivo de espumado. El grosor de la carcasa varía de 2-5 mm según la aplicación y los requisitos de reutilización.
- Ensamblaje y sujeción del molde — Las carcasas se posicionan dentro de un dispositivo de espumado que mantiene el espacio exacto de la pared (30-80 mm). Una presión de sujeción adecuada evita fugas de espuma y garantiza un grosor de pared uniforme. Un dispositivo bien diseñado incluye canales de ventilación para el aire desplazado.
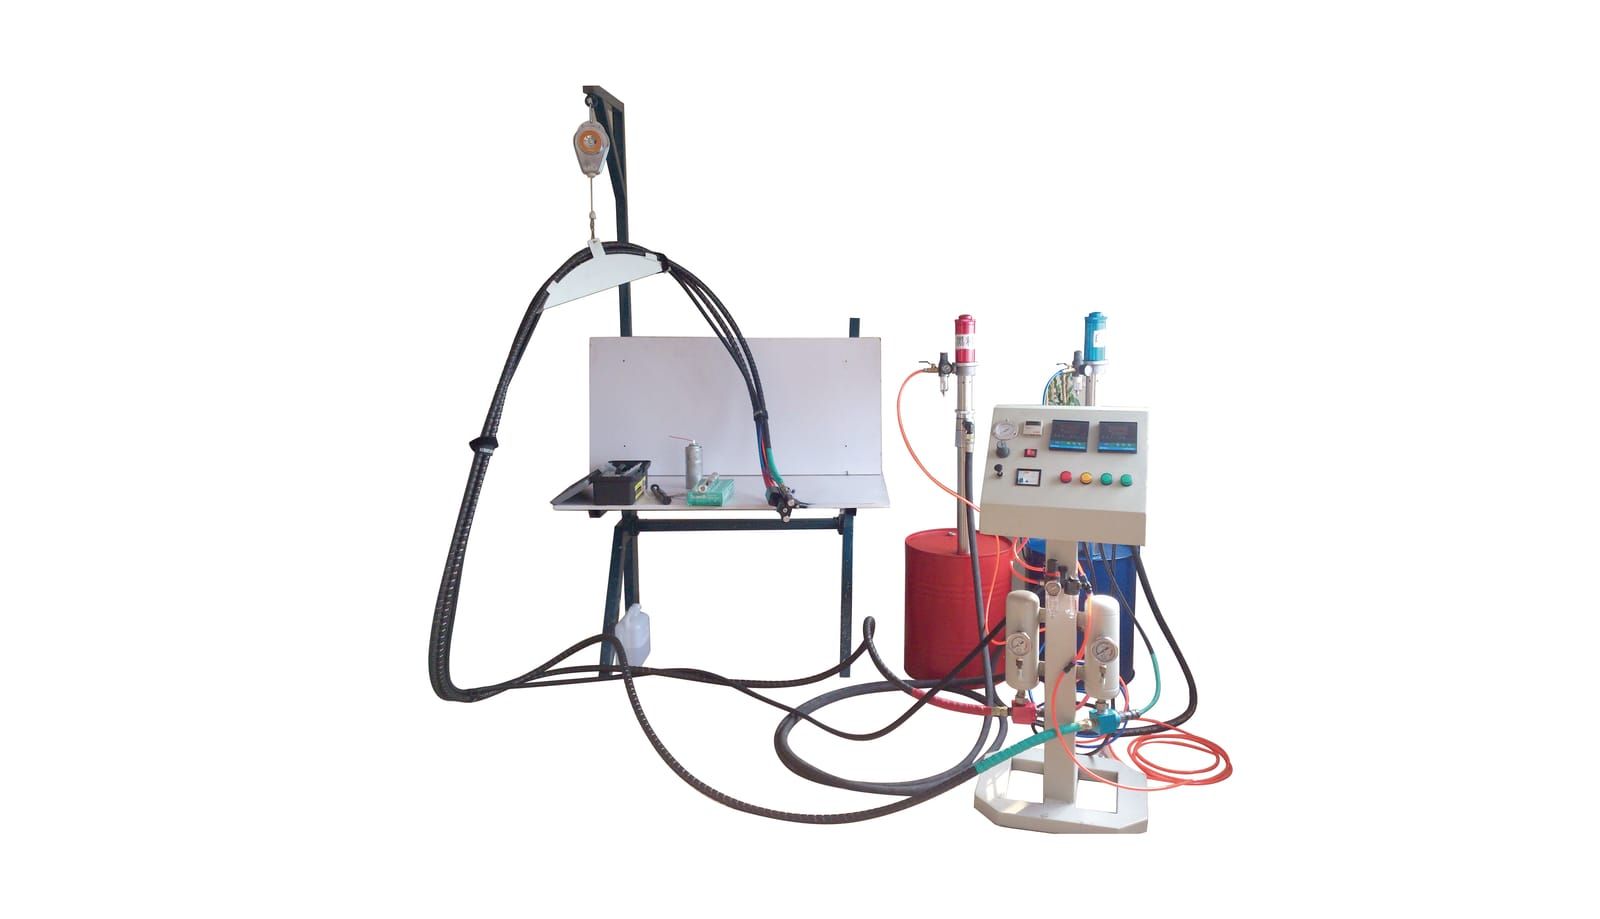
- Inyección de espumado PU — Una máquina de espumado PU de baja presión (para volúmenes bajo 500 cajas/día) o una máquina de alta presión (para 500+ cajas/día) inyecta la mezcla de poliol-isocianato. El peso de la inyección se calcula a partir del volumen de la cavidad × densidad objetivo (típicamente 38-45 kg/m³ para cajas de cadena de frío). Una tasa de sobrellenado del 10-15% compensa las esquinas de la cavidad y las pérdidas de ventilación.
- Curado y desmoldeo — La espuma cura dentro del molde durante 5-8 minutos a temperatura ambiente (no se necesita banda calentada, a diferencia de las líneas de paneles). Desmoldear demasiado pronto causa colapso superficial; demasiado tarde desperdicia tiempo de ciclo. Un sistema PU bien formulado con tiempos optimizados de crema/gel/libre de pegajosidad es crítico para alcanzar el ciclo objetivo.
- Recorte, control de calidad y ensamblaje — La rebaba de espuma se recorta de los orificios de vertido y los bordes. Cada caja se somete a pruebas de desempeño térmico (tiempo de retención de temperatura a la °C objetivo con carga de hielo estándar) y verificación dimensional. Se ensamblan tapas, juntas, tapones de drenaje y asas.
Lista de equipos y especificaciones
| Equipo | Especificación | Presupuesto (USD) |
|---|---|---|
| Máquina de espumado PU (baja presión) | 10-30 bar, 2-4 componentes, salida 50-200 g/s | 15.000-40.000 |
| Máquina de espumado PU (alta presión) | 100-200 bar, 2 componentes, salida 200-600 g/s | 80.000-250.000 |
| Dispositivos/moldes de espumado (por SKU) | Aluminio o acero, mecanizado CNC | 3.000-15.000 cada uno |
| Carrusel de espumado rotativo (opcional) | 6-12 estaciones, 2-4 ciclos/hora | 50.000-120.000 |
| Estación de recorte | Router neumático + extracción de polvo | 5.000-15.000 |
| Cámara de pruebas térmicas | De −30 a +60 °C, registro de datos | 8.000-25.000 |
| Total (inicial de bajo volumen) | 50-200 cajas/día | 80.000-180.000 |
| Total (alto volumen) | 500-2.000 cajas/día | 300.000-650.000 |
La mayor variable de costo individual es si elige una máquina de espumado de alta o baja presión. Para cajas de grado médico que requieren uniformidad de celda por debajo de 0,3 mm de variación, la alta presión es obligatoria. Para cajas estándar de entrega de alimentos, la baja presión ofrece calidad aceptable a un costo de máquina 60-70% menor.
Planificación de capacidad y cronograma de ROI
Una fábrica típica de cajas aislantes logra el retorno de inversión en 18-30 meses, dependiendo de la mezcla de productos y el precio de venta:
| Escala | Producción diaria | Ingresos/año (est.) | Retorno |
|---|---|---|---|
| Inicial (1 máquina, 4 moldes) | 50-100 cajas | USD 400K-800K | 18-24 meses |
| Escala media (carrusel + máquina AP) | 300-500 cajas | USD 2M-4M | 12-18 meses |
| Alto volumen (2 líneas, automatizado) | 1.000-2.000 cajas | USD 6M-12M | 24-30 meses |
Supuestos: precio de venta promedio USD 25-80/caja (según tamaño y especificación), margen bruto del 60%, 250 días laborables/año.
5 errores que cometen los fabricantes primerizos de cajas aislantes
- Subespecificar la densidad de espuma — usar espuma de 32 kg/m³ para ahorrar costo de material, y luego fallar las pruebas de tiempo de retención térmica. Para cajas de cadena de frío, nunca baje de 38 kg/m³ a menos que su sistema PU tenga un factor K verificado (ASTM C518) ≤ 0,020 a esa densidad.
- Omitir el cálculo de sobrellenado — inyectar el volumen exacto de la cavidad genera vacíos en las esquinas y alrededor de los insertos. Siempre calcule con un sobrellenado del 10-15%.
- Elegir el material de carcasa incorrecto — el HDPE es barato pero se agrieta a −40 °C. Para aplicaciones de ultracongelación, use ABS o LLDPE rotomoldeado con clasificación de impacto a baja temperatura confirmada.
- Ignorar la ventilación del molde — el aire atrapado causa defectos superficiales y variación de densidad. Cada dispositivo necesita al menos 4 canales de ventilación (mínimo 2 mm de diámetro) posicionados en los puntos más altos de la cavidad.
- Sin optimización del tiempo de ciclo — desmoldear a un tiempo fijo de 10 minutos sin importar la temperatura ambiente. En verano (30+ °C), el curado se acelera — puede desmoldear con seguridad a los 5-6 minutos. En invierno, puede necesitar 8-9 minutos. Monitoree la temperatura de la superficie de la espuma, no solo el reloj.
Preguntas frecuentes
¿Cuál es la inversión mínima para iniciar la producción de cajas aislantes?
Una línea inicial con 1 máquina de espumado PU de baja presión y 4 moldes de espumado cuesta USD 80.000-180.000 y produce 50-100 cajas por día. Esto es adecuado para proveedores regionales de cadena de frío médica/alimentaria.
¿Puedo usar la misma máquina de espumado PU para cajas aislantes y gabinetes de refrigerador?
Sí. Ambas aplicaciones usan la misma máquina de espumado — solo difieren el molde/dispositivo y el programa de peso de inyección. Muchos clientes de UREXCEED producen cajas aislantes en la misma máquina de alta presión que espuma sus gabinetes de refrigerador, cambiando entre programas de producto.
¿Qué densidad de espuma PU se recomienda para cajas médicas de cadena de frío?
Las cajas médicas de cadena de frío típicamente requieren espuma PU rígida de 40-45 kg/m³ para lograr un tiempo de retención de temperatura de 72+ horas (2-8 °C) con paquetes de material de cambio de fase. Las cajas estándar de entrega de alimentos pueden usar 38 kg/m³.
¿Cuánto tiempo toma configurar una línea de producción de cajas aislantes?
Desde el pedido hasta la primera producción: 8-12 semanas para una línea inicial (entrega de máquina + fabricación de moldes + instalación + corridas de prueba). Las líneas de carrusel de alto volumen toman 14-20 semanas, incluyendo FAT y capacitación de operadores.
¿Qué certificaciones necesitan las cajas aislantes para uso farmacéutico?
Las cajas de cadena de frío farmacéutica deben cumplir con ISTA 7D (calificación de desempeño térmico), las pautas GDP (Buenas Prácticas de Distribución), y a menudo requieren informes validados de mapeo de temperatura. Los materiales en contacto con los productos necesitan cumplimiento de FDA 21 CFR o EU 10/2011.
Comience con UREXCEED
Ya sea que esté agregando capacidad de cajas aislantes a una línea de refrigeradores existente o construyendo una fábrica dedicada de empaque de cadena de frío desde cero, nosotros entregamos el paquete completo de equipo: máquinas de espumado, moldes personalizados, sistemas de materia prima PU, y soporte de puesta en marcha en el sitio.
Solicite una cotización — díganos las dimensiones objetivo de su caja, la producción diaria y la aplicación de uso final, y nuestro equipo de ingeniería devolverá una propuesta personalizada dentro de 48 horas.
Productos mencionados en este artículo
¿Listo para planificar su proyecto de refrigeración?
Comparta su objetivo de producción y mezcla de productos — nuestro equipo de ingeniería responde con un plan de capacidad y cotización en tres días hábiles.
Solicitar cotización de ingenieríaArtículos relacionados
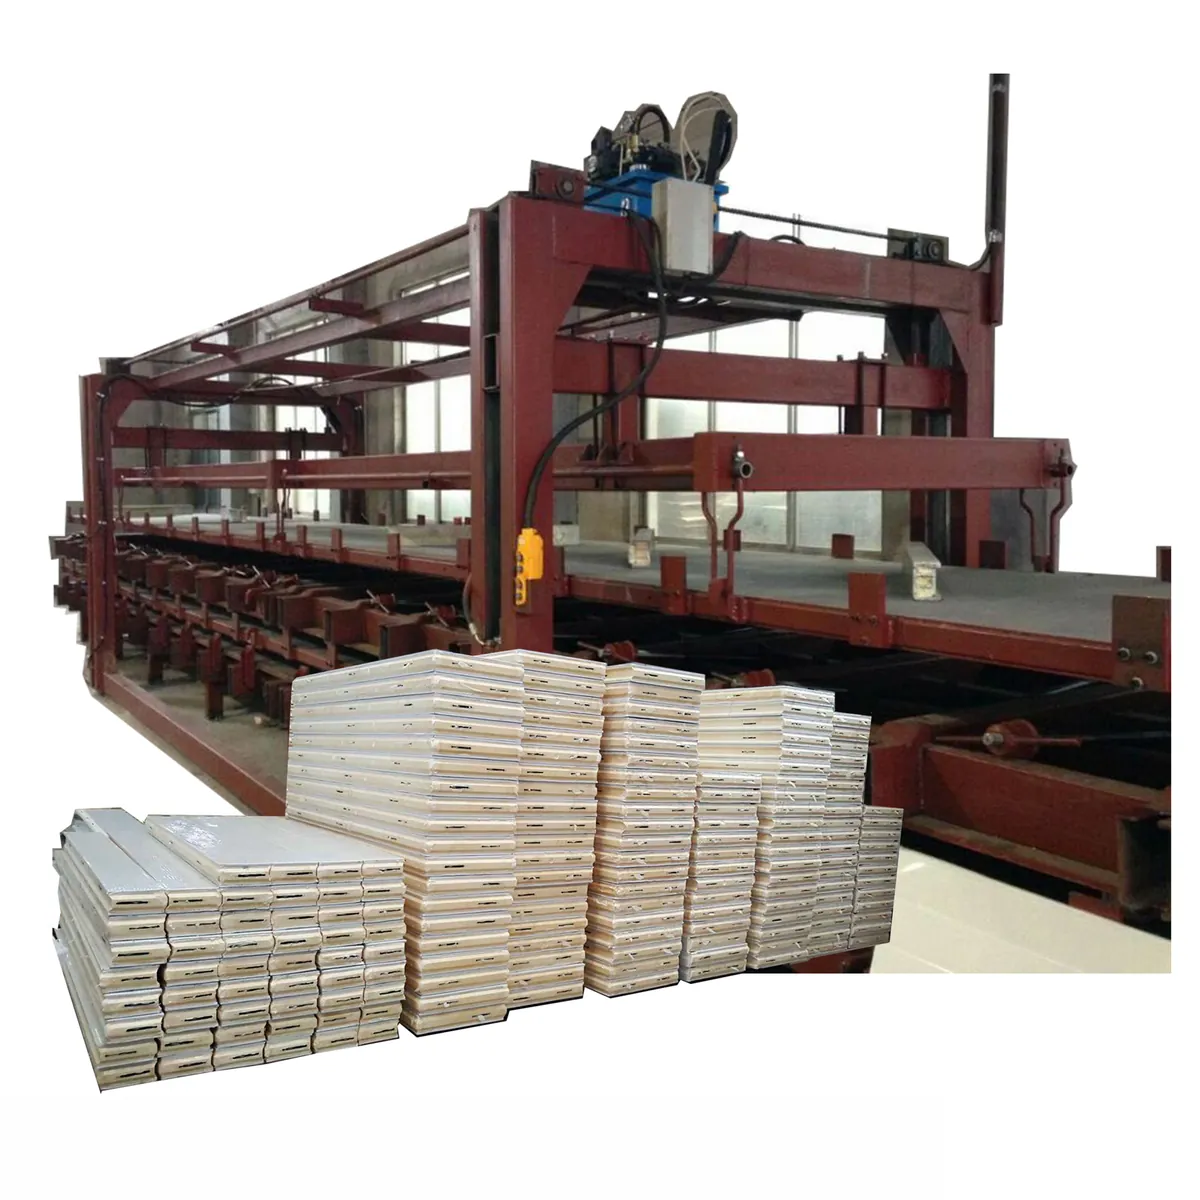
Cold Room Panel Manufacturers in the UAE: Why "Civil Defence Approved" Is Not One Question
In the UAE, a panel's paperwork has to satisfy a federal code, a product certification scheme, and an emirate-level listing — and Abu Dhabi has just formalised 54 local amendments of its own. A brochure line reading "Civil Defence approved" answers none of those three. Here is what to ask instead, why a European supplier's fire pack is the wrong currency here, and what a 45°C ambient does to the thickness you thought you needed.
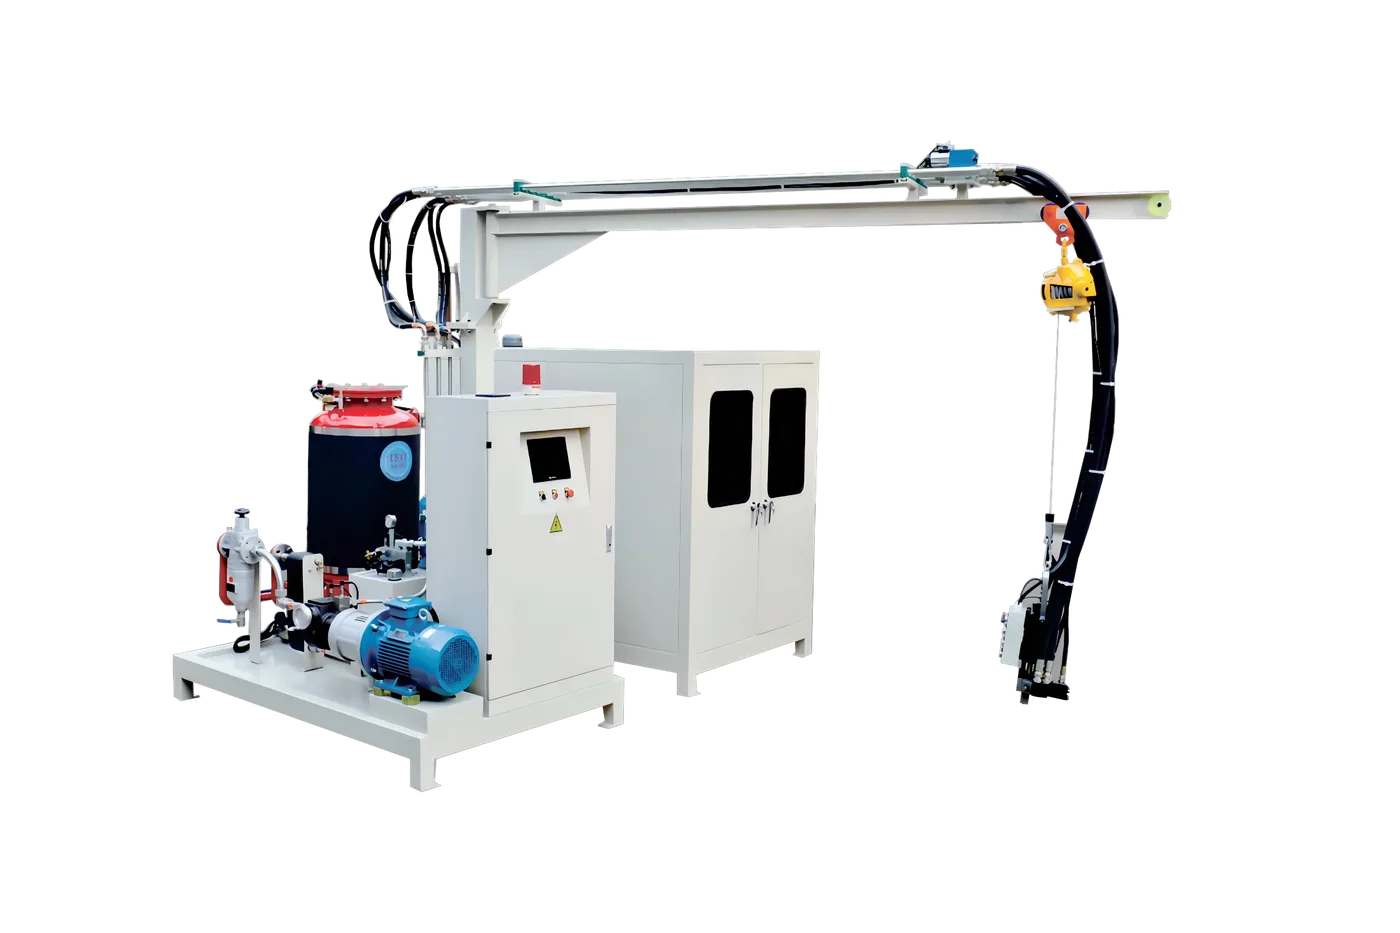
Converting a Refrigerator Foaming Line to Cyclopentane: Retrofit vs New Machine, Cost and Timeline
Switching from HFC-245fa to cyclopentane is an equipment and safety-infrastructure project, not a raw-material swap. Here's how to decide between retrofitting an existing foaming machine and buying a new cyclopentane-ready one, what the safety infrastructure actually costs, and a realistic project timeline.
Freezer Mould Selection Guide: Chest vs Upright vs Display Cabinet
A freezer mould is not one product — chest (horizontal), upright and display (island / glass-door) freezers each need a different mould geometry, clamping load and cure schedule. This guide picks the right freezer mould family by cabinet size, volume and operating temperature.