Mousse PU pour réfrigérateurs : guide densité et facteur K
Mousse PU rigide pour caissons OEM de réfrigération : densité par type de caisson, objectifs de facteur K, épaisseur de paroi et place des panneaux sous vide.
La mousse PU moderne pour chaîne du froid va de 30 à 50 kg/m³ de densité avec un facteur K de 0,018–0,024 W/m·K. L'agent gonflant (cyclopentane / HFC-245fa / HFO), la structure cellulaire et le vieillissement pilotent le facteur K. Augmenter la densité de 10% pour réduire l'épaisseur de paroi de 15% gagne souvent plus de volume intérieur que de courir après la chimie de l'agent gonflant.
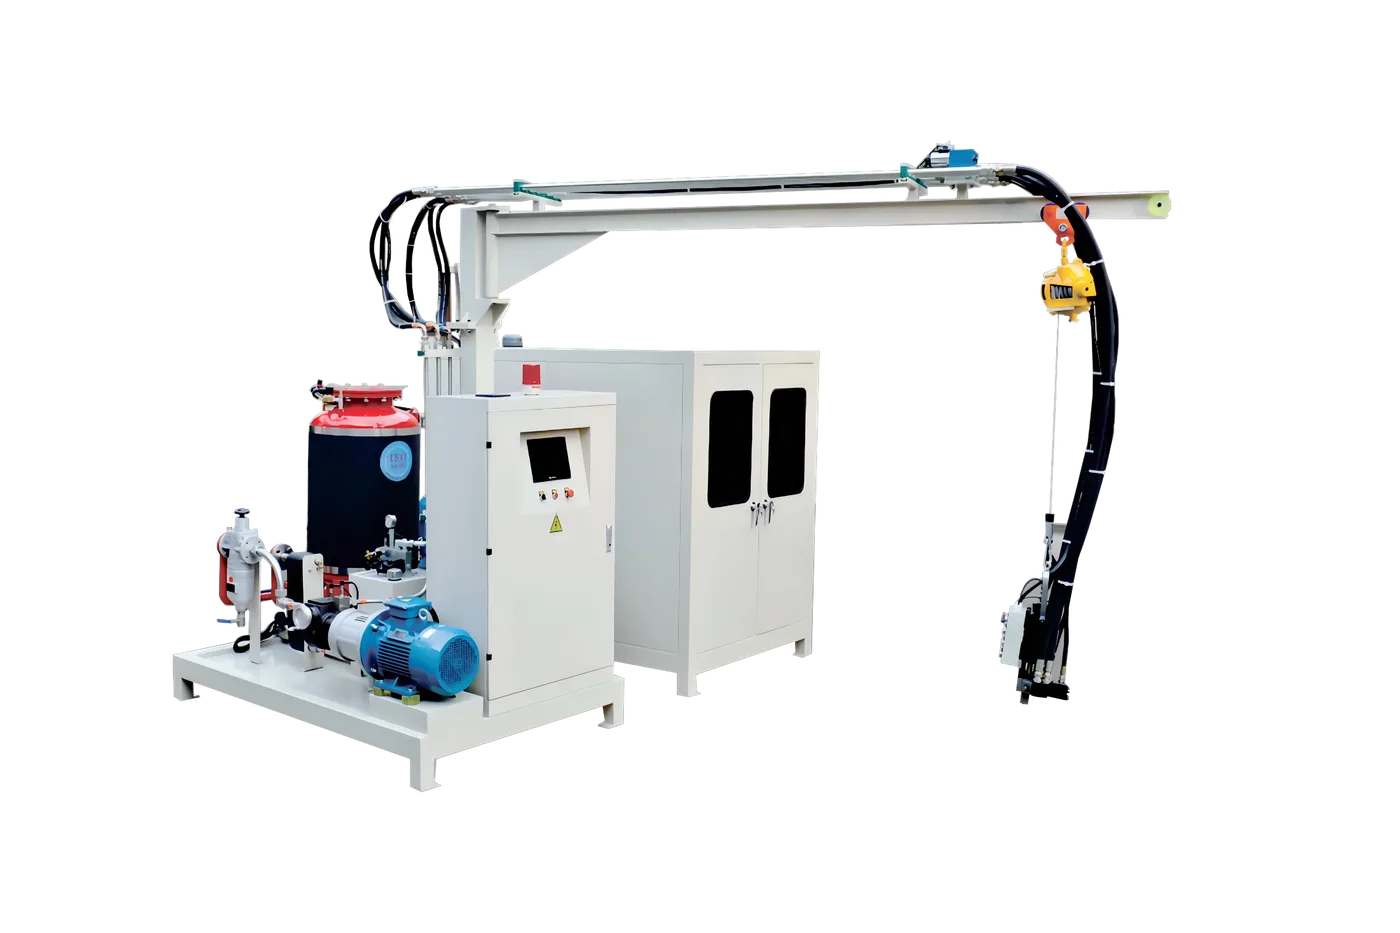
Besoin d'une mousse avec une densité et un facteur K précis ? Voyez nos systèmes de matières premières PU préformulés ou nos machines de moussage PU haute pression capables de doser à ±2 kg/m³ près. Voici l'ingénierie derrière ces chiffres.
Ce qu'est vraiment la mousse isolante d'un réfrigérateur
L'isolation d'un réfrigérateur est la couche de mousse rigide de polyuréthane (PU) injectée entre la coque extérieure et la doublure intérieure. Elle est dosée comme un système liquide à deux composants, se dilate à l'intérieur du caisson fermé et durcit en une structure alvéolaire fermée qui isole et rigidifie le caisson à la fois.
Deux chiffres décrivent cette couche : la densité (kg/m³, typiquement 30–50 kg/m³ en chaîne du froid) et le facteur K (W/m·K ; le PU moderne pour chaîne du froid se situe entre 0,018 et 0,024 W/m·K). Tout le reste — agent gonflant, taille des cellules, vieillissement, épaisseur de paroi — est un levier agissant sur ces deux chiffres.
Pourquoi la densité et le facteur K comptent plus que le prix au kilo
Les équipes achats comparent souvent les fournisseurs de PU au prix du kilo, ce qui masque le vrai facteur de coût : la quantité d'isolant nécessaire dans une paroi pour atteindre une performance thermique donnée. Deux mousses de densité identique peuvent différer de 15% en conductivité thermique, ce qui se traduit par des parois plus épaisses, un volume intérieur réduit et des coûts énergétiques plus élevés sur les 15 ans de vie du réfrigérateur.
Densité de la mousse : ce que c'est, ce que ça change
Trois plages typiques : 30–35 kg/m³ pour les réfrigérateurs domestiques d'entrée de gamme, peu adaptée au stockage frigorifique de longue durée ; 36–42 kg/m³, la plage dominante pour les réfrigérateurs domestiques et commerciaux modernes, bon équilibre entre résistance mécanique, performance thermique et coût ; 42–50 kg/m³ pour les panneaux structurels de chambres froides et les congélateurs commerciaux longue durée. Les panneaux franchissant 4 à 6 mètres sans appui intermédiaire acceptent rarement une densité inférieure à 40 kg/m³.
Le facteur K : le vrai indicateur d'isolation
La mousse PU rigide moderne pour chaîne du froid atteint des facteurs K de 0,018 à 0,024 W/m·K. Trois leviers principaux : le choix de l'agent gonflant — le cyclopentane donne environ 0,021–0,023, le HFC-245fa 0,020–0,022, et les nouveaux agents HFO peuvent atteindre 0,018–0,020 tout en respectant la réglementation européenne F-gas de 2026 ; la structure cellulaire, où un taux de cellules fermées supérieur à 95% réduit la diffusion du gaz et stabilise le facteur K sur des années ; et le vieillissement, qui fait dériver le facteur K à la hausse sur 5 à 10 ans à mesure que l'agent gonflant diffuse hors des cellules.
La matrice densité × facteur K
Réfrigérateur domestique +4 °C : 36–38 kg/m³, facteur K 0,020–0,022, paroi 40–55 mm. Congélateur domestique −18 °C : 38–40 kg/m³, 0,019–0,021, 55–70 mm. Congélateur commercial −25 °C : 40–42 kg/m³, 0,019–0,021, 70–90 mm. Chambre froide 0 °C : 40–42 kg/m³, 0,020–0,022, 75–100 mm. Surgélation −25 °C : 42–45 kg/m³, 0,019–0,021, 150–200 mm. Pour une usine qui chiffre une nouvelle capacité (voir notre guide d'installation de ligne et d'investissement), la décision la plus rentable est souvent d'augmenter la densité de 10% pour réduire l'épaisseur de paroi de 15%, gagnant ainsi du volume intérieur.
Quelle mousse spécifier
Pour un caisson moussé sur place, il n'y a qu'une réponse : du PU rigide à cellules fermées, injecté en système à deux composants et gonflé au cyclopentane, au HFC-245fa ou à un HFO. Les panneaux XPS, EPS ou mousse PE et les mousses de bricolage apparaissent en réparation, mais aucune ligne OEM ne les utilise comme noyau du caisson : ils ne peuvent pas être injectés, ne lient pas la coque à la doublure et n'apportent pas de rigidité structurelle. La seule véritable alternative est le panneau isolant sous vide (VIP) : un noyau poreux scellé sous vide dans un film barrière, avec une conductivité thermique très inférieure à celle du PU rigide. Les modèles haut de gamme collent des VIP sur la doublure puis moussent le PU autour — le VIP est un insert à l'intérieur de la couche PU, pas son remplaçant, et un VIP percé perd l'essentiel de son bénéfice.
Essais et contrôle à réception
Un contrôle à réception sérieux des systèmes de matières premières PU doit inclure : un essai de densité en expansion libre (mousser un échantillon dans un gobelet, peser ; conformité à ±5% de la fiche technique fournisseur) ; les temps de crème, de gel et hors-poisse (une dérive indique une erreur d'indice isocyanate ou un polyol vieilli) ; un essai de facteur K à la plaque chaude gardée ; le taux de cellules fermées selon ASTM D6226 (objectif >95%) ; et la résistance à la compression à 10% de déformation selon ASTM D1621 (180–220 kPa typique pour une mousse de 40 kg/m³).
Erreurs fréquentes dans le choix de la formulation
Changer d'agent gonflant sans réajuster le paquet de catalyseurs donne généralement une mauvaise structure cellulaire et une pénalité de 8 à 12% sur le facteur K. Stocker le polyol au-dessus de 65% d'humidité relative provoque une reprise d'humidité, qui réagit avec l'isocyanate et génère du CO₂ supplémentaire. Alterner les fournisseurs tous les six mois efface l'apprentissage de process qui garantit des résultats constants. Ne tester qu'à température ambiante ne reflète pas la réalité : la mousse chaîne du froid doit être testée à 10 °C et 20 °C, car le facteur K varie avec la température.
Nos machines de moussage PU haute pression dosent n'importe lequel de ces agents gonflants avec une précision stable, si bien que la formulation n'a pas à changer lors d'une montée en gamme d'équipement. Vous hésitez entre haute et basse pression pour votre ligne ? Lisez notre comparatif haute vs basse pression.
Questions fréquentes
Quelle densité de mousse PU est recommandée pour les réfrigérateurs domestiques ?
Les réfrigérateurs domestiques standards utilisent une mousse PU rigide de 36–38 kg/m³, donnant un facteur K d'environ 0,020–0,022 W/m·K avec une résistance mécanique adéquate. Les congélateurs et modèles haut de gamme visant la meilleure étiquette énergétique montent à 38–40 kg/m³.
Que signifie le facteur K dans l'isolation en mousse PU ?
Le facteur K (conductivité thermique, en W/m·K) indique la capacité de la mousse à bloquer le transfert de chaleur ; plus il est bas, mieux c'est. Pour la mousse PU de réfrigération, le facteur K initial est de 0,018 à 0,024 W/m·K selon l'agent gonflant et la structure cellulaire, et il dérive à la hausse au fil des années.
Comment la densité de la mousse influence-t-elle la performance des équipements de la chaîne du froid ?
Une mousse plus dense contient plus de polymère par unité de volume, ce qui donne une meilleure résistance à la compression et un vieillissement plus lent — mais un coût de matière première plus élevé. Surspécifier la densité gaspille de la matière ; la sous-spécifier raccourcit la durée de vie du produit.
Produits mentionnés dans cet article
Prêt à planifier votre projet frigorifique ?
Indiquez-nous votre objectif de production et votre gamme de produits — notre équipe répond avec un plan de capacité et un devis sous trois jours ouvrés.
Demander un devis techniqueArticles associés
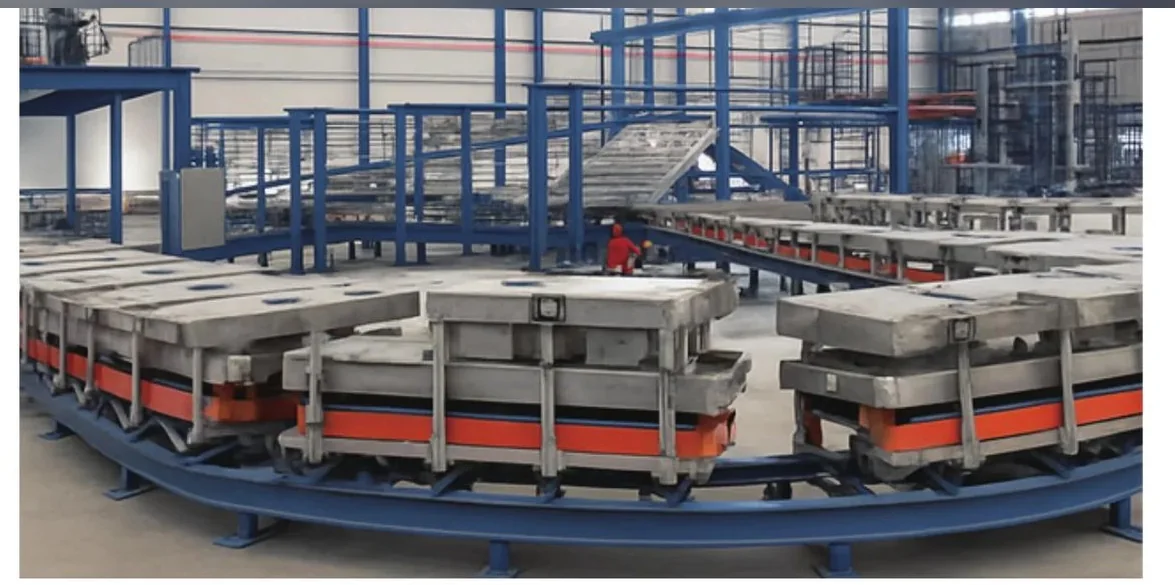
26-Station Ground-Rail Foaming Line Throughput: The Real Math Behind the Numbers
The station count in a foaming line's name is the wrong number to size capacity on. Hourly output is set by takt time and OEE; the 26 stations set curing time and work-in-process. This guide walks the actual throughput math for a closed-loop ground-rail line so you size it against your real production target.
Chef Base PU Foaming, Deep Dive: Why a Load-Bearing Cabinet Is Foamed Differently from a Domestic Fridge
A chef base carries heavy cooking equipment on its top deck, soaks up radiant heat from the cooktop, and is built from two stainless skins — so its PU foam has to be a structural member and an insulator at once. This deep dive walks the engineering that separates chef-base foaming from domestic-cabinet foaming: load-bearing density, k-factor under a hot deck, stainless adhesion, and the defect modes that punish treating the two cabinets the same.
Cigar Humidor Cabinet PU Foam, Deep Dive: Why a Humidity-Holding Cabinet Is Foamed Differently from a Cold-Chain Fridge
A cigar humidor cabinet shares a fridge's two-skin, one-PU-shot construction but not its goal: it holds a narrow 65–72% relative-humidity band at around 18 °C, not a low temperature. This deep dive walks the engineering that makes humidor foaming its own discipline — RH stability, a vapor-tight envelope (ASTM E96 permeance), the condensation a single void causes near saturation, dimensional stability so the door seal stays tight for years, and why it is a precision low-pressure job rather than a high-volume one.